Berlangganan

Monday, 26 May 2014

Setting Tolerance Unigraphics NX8.5

Selamat Malam..,
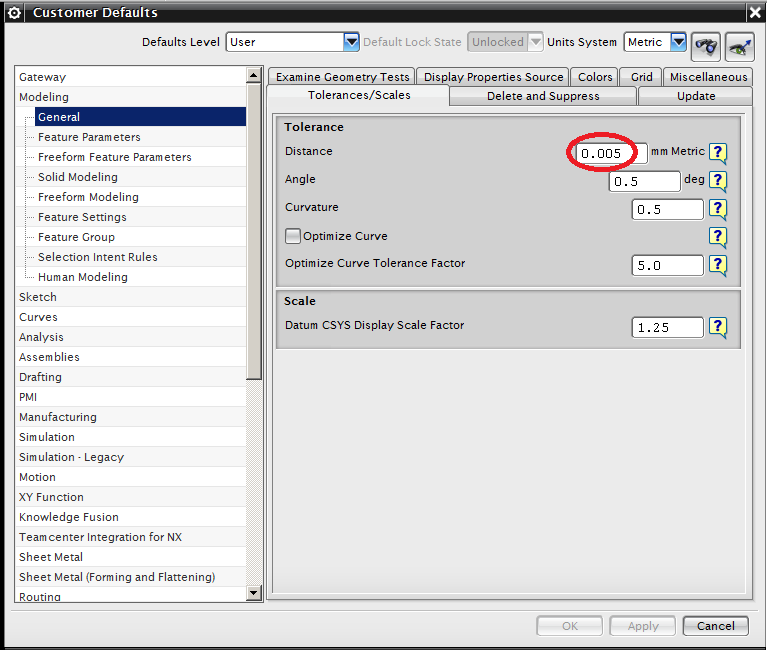
Ingin berbagi untuk setting toleransi pada Unigraphics NX8.5. Mungkin belum ada yang belum tahu pada dasarnya setting default untuk toleransi pada UGNX adalah 0.0254mm, tetapi jika untuk design mold toleransi ini kurang presisi. jadi lebih baik merubah setting defaultnya.

Dibawah ini saya coba jelaskan caranya :

1.Pilih File => Utilities => Customer Defaults.


2. Pilih Modeling => General => Tolerances/Scale


Pada pilihan tersebut bisa kita edit berapa toleransinya, saya lebih suka 0.005 cukup untuk design molding yang Standart.
Perubahan toleransi akan menjadi default ketika kita memlilih membuat lembar kerja baru pada pilihan Blank dan akan terlihat efeknya ketika digunakan pada perintah Unite, Subtrac, Intersec, Split Body dan lain-lain.

Semoga bermanfaat..!!!
Salam molding

Molding zone


Thursday, 7 February 2013

Array Object LImit Pada Autocad (MaxArray)

Array Object LImit Pada Autocad (MaxArray)

Ketika perintah kita melakukan perintah "Array" pada Autocad yang masih settingnnya masih default pabrikan Autodeks, mungkin akan muncul warning seperti ini "The array cannot exceed 100000 object".


Tak usah khawatir, karna anda tak perlu mereset autocad, hanya perlu menggganti setting saja.

Ketikan perintah :

(setenv "MaxArray" "n")

n = Jumlah object Maximal 10.000.000 (sepuluh juta)

Contoh : 

(setenv "MaxArray" "1000000")


Autocad hanya mampu sampai 10 juta objevt alaupun kita menulis lebih dari 10 juta.


Salam molding
Molding zone


Friday, 9 December 2011

Menghitung Berat di UGS NX7


Setelah lama tidak menulis blog ini,berikut ini saya ingin membagikan artikel tutorial atau tips menggunakan software Unigraphics / UGS NX7.
Step by step menghitung berat material plastik pada UGS NX7.

1. buka file yang akan dihitung beratnya.


2. Pilih Tools > Material Properties


3. Pilih Material
Disini kita pilih ABS , lalu Klik OK / Apply
4. Sebelum melanjut ke tahap selanjutnya pilih dulu Unit satuannya, disini saya pilih Units "g-mm"
(Gram-Milimeter)


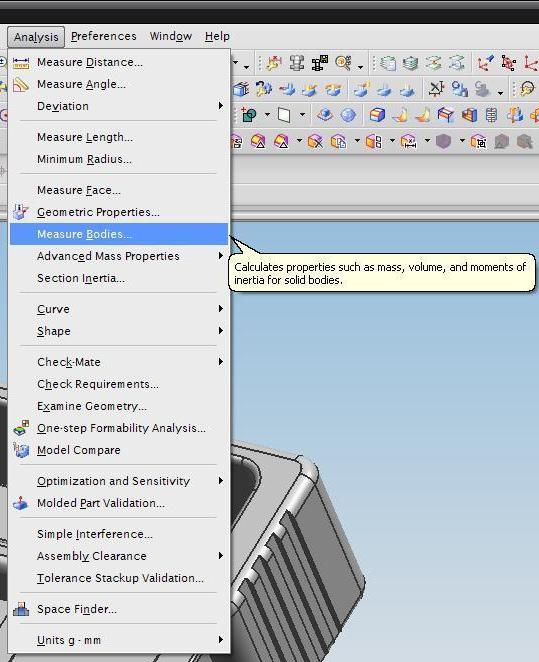
5. Lalu pilih Analysis >> Measure Bodies


6. Kemudian akan muncul tampilan seperti ini, kita tinggal pilih objek yang akan di ukur beratnya.


7.Setelah itu pilih "Mass" untuk mengetahui berat dari produk tersebut.


Tambahan
*Selain berat kita juga dapat mengetahui Volume, Surface Area, Radius of Gyration (Jari-jari), 
Weight (Newton).
* Tekan Shift untuk menambahkan beberapa objek (multiple objek) untuk di ukur beratnya.

Salam molding
Molding zone


Wednesday, 8 June 2011

Beberapa fungsi dari bagian-bagian moldbase

Moldbase Type SC

Hallo,sudah lama tidak update blog catatan molding ini. masih belum sempat dikarenakan masih sibuk dengan rutinitas perkerjaan saya.
Untuk catatan selanjutnya saya akan menulisakan beberapa fungsi dari bagian-bagian molding. tidak semua saya tulisakan karna cukup banyak part-part molding itu sendiri.untuk bagian pertama ini beberapa fungsi dari bagian-bagian moldbase.

Beberapa fungsi dari bagian-bagian moldbase yaitu :

-Top Clampling Plate
berfungsi untuk mengikat molding pada saat di pasang pada mesin pada bagian atas/depan (stationary plate / bagian yang tidak bergerak).

-Cavity Plate (statioary plate)
berfungsi untuk menempatkan bagian cavity.

-Core Plate (moveable plate)
Berfungsi untuk menempatkan bagian core.

-Spacer Plate
berfungsi untuk memberi jarak antara Core Plate / Support plate dan disetting (settingan) sedemikian rupa untuk mengeluarkan produk.

-Ejector Plate
berfungsi untuk menempatkan ejector pin,angular core / lifter.

-Ejector Retainer Plate
berfungsi untuk pengikat untuk ejertor plate.

-Bottom Clamping Plate
berfungsi untuk mengikat molding pada saat di pasang pada mesin (moveable plate / bagian yang bergerak).

-Stipper Plate
berfungsi untuk membantu penempatan cavity/core pada design molding tertentu.

-Runner Stripper Plate
berfungsi untuk menempatkan runner pada design dengan sistem pinpoint gate.

-Guide Bush
berfungsi untuk jalur Guide Pin,sifat materialnya lebih keras daripada moldbase agar bertahan lama.

-Guide Pin
berfungsi untuk mengarahkan pada saat penyatuan antara Cavity plate dan core plate.sifat materialnya pun lebih keras daripada moldbase agar bertahan lama.

-Support Pin
berfungsi untuk pengganti guide pin pada struktur moldbase tipe F.G & sebagai support / pembantu pada struktur moldbase tipe D.E.

-Return Pin
berfungsi untuk membantu mengarahkan ejector pin plate agar bergerak tegak lurus.sifat materialnya juga lebih keras daripada moldbase agar bertahan lama.


Sementara hanya itu dulu yang bisa saya tulis,dilanjutkan esok lagi.

salam molding

Molding zone


Thursday, 3 March 2011

Daftar singkatan material plastik

Material-material plastik memiliki berbagai macam jenis dan tipe, dan masing-masing memiliki berbagai jenis nama tersendiri dan memiliki Singkatan atau Akronim. Ini Daftar singkatan untuk material plastik yang banyak digunakan :


  • ABA = Acrylonitrile-butadiene-acrylate
  • ABS = Acrylonitrile-butadiene-styrene
  • AES = Acrylonitrile-ethylene-styrene
  • AMMA = Acrylonitrile/methyl Methacrylate
  • ARP = Aromatic polyester
  • AS = Acrylonitrile-styrene resin
  • ASA = Acrylonitrile-styrene-acrylate
  • CA = Cellulose acetate
  • CAB = Cellulose acetate butyrate
  • CAP = Cellulose acetate propionate
  • CE = Cellulose plastics, general
  • CF = Cresol-formaldehyde
  • CMC = Carboxymethyl cellulose
  • CN = Cellulose nitrate
  • CP = Cellulose propionate
  • CPE = Chlorinated polyethylene
  • CPVC = Chlorinated poly(vinyl chloride)
  • CS = Casein
  • CTA = Cellulose triacetate
  • EC = Ethyl cellulose
  • EEA = Ethylene/ethyl acrylate
  • MA = Ethylene/methacrylic acid
  • EP = Epoxy, epoxide
  • EPD = Ethylene-propylene-diene
  • EPM = Ethylene-propylene polymer
  • EPS = Expanded polystyrene
  • ETFE = Ethylene-tetrafluoroethylene
  • EVA = Ethylene/vinyl acetate
  • EVAL = Ethylene-vinyl alcohol
  • EP = Perfluoro(ethylene-propylene)
  • FF = Furan formaldehyde
  • HDPE = High-density polyethylene plastics
  • HIPS = High impact polystyrene
  • IPS = Impact-resistant polystyre ne
  • LCP = Liquid crystal polymer
  • LDPE = Low-density polyethylene plastics
  • LLDPE = Linear low-density polyethylene
  • LMDPE = Linear medium-density polyethylene
  • MBS = Methacrylate-butadiene-styrene
  • MC = Methyl cellulose
  • MDPE = Medium-density polyethylene
  • MF = Melamine-formaldehyde resin
  • MPF = Melamine/phenol-formaldehyde
  • PA = Polyamide (nylon)
  • PAA = Poly(acrylic acid)
  • PADC = Poly(allyl diglycol carbonate)
  • PAE = Polyarylether
  • AEK = Polyaryletherketone
  • PAI = Polyamide-imide
  • PAK = Polyester alkyd
  • PAN = Polyacrylonitrile
  • PARA = Polyaryl amide
  • PASU = Polyarylsulfone
  • PAT = Polyarylate
  • PAUR = Poly(ester urethane)
  • PB = Polybutene-1
  • PBA = Poly(butyl acrylate)
  • PBAN = Polybutadiene-acrylonitrile
  • PBS = Polybutadiene-styrene
  • PBT = Poly(butylene terephthalate)
  • PC = Polycarbonate
  • PCTFE = Polychlorotrifluoroethylene
  • PDAP = Poly(diallyl phthalate)
  • PE = Polyethylene
  • PEBA = Polyether block amide
  • PEBA = Thermoplastic elastomer polyether
  • PEEK = Polyetheretherketone
  • PEI = Poly(etherimide)
  • PEK = Polyether ketone
  • PEO = Poly(ethylene oxide)
  • PES = Poly(ether sulfone)
  • PET = Poly(ethylene terephthalate)
  • PETG = Poly(ethylene terephthalate) glycol
  • PEUR = Poly(ether urethane)
  • PF = Phenol-formaldehyde resin
  • PFA = Perfluoro(alkoxy alkane)
  • PFF = Phenol-furfural resin
  • PI = Polyimide
  • PIB = Polyisobutylene
  • PISU = Polyimidesulfone
  • PMCA = Poly(methyl-alpha-chloroacrylate)
  • PMMA = Poly(methyl methacrylate)
  • PMP = Poly(4-methylpentene-1)
  • PMS = Poly(alpha-methylstyrene)
  • POM = Polyoxymethylene, polyacetal
  • PP = Polypropylene
  • PPA = Polyphthalamide
  • PPE = Poly(phenylene ether)
  • PPO = Poly(phenylene oxide) deprecated
  • PPOX = Poly(propylene oxide)
  • PPS = Poly(phenylene sulfide)
  • PPSU = Poly(phenylene sulfone)
  • PS = Polystyrene
  • PSU = Polysulfone
  • PTFE = Polytetrafluoroethylene
  • PUR = Polyurethane
  • PVAC = Poly(vinyl acetate)
  • PVAL = Poly(vinyl alcohol)
  • PVB = Poly(vinyl butyral)
  • PVC = Poly(vinyl chloride)
  • PVCA = Poly(vinyl chloride-acetate)
  • PVCC = chlorinated poly(vinyl chloride)(*CPVC)
  • PVI = poly(vinyl isobutyl ether)
  • PVM = poly(vinyl chloride vinyl methyl ether)
  • RAM = restricted area molding
  • RF = resorcinol-formaldehyde resin
  • RIM = reaction injection molding
  • RP = reinforced plastics
  • RRIM = reinforced reaction injection molding
  • RTP = reinforced thermoplastics
  • S/AN = styrene-acryonitrile copolymer
  • SBS = styrene-butadiene block copolymer
  • SI = silicone
  • SMC = sheet molding compound
  • S/MS = styrene- a -methylstyrene copolymer
  • TMC = thick molding compound
  • TPE = thermoplastic elastomer
  • TPS = toughened polystyrene
  • TPU = thermoplastic urethanes
  • TPX = ploymethylpentene
  • VG/E = vinylchloride-ethylene copolymer
  • VC/E/MA = vinylchloride-ethylene-methylacrylate copolymer
  • VC/E/VCA = vinylchloride-ethylene-vinylacetate copolymer
  • PVDC = Poly(vinylidene chloride)
  • PVDF = Poly(vinylidene fluoride)
  • PVF = Poly(vinyl fluoride)
  • PVFM = Poly(vinyl formal)
  • PVK = Polyvinylcarbazole
  • PVP = Polyvinylpyrrolidone
  • S/MA = Styrene-maleic anhydride plastic
  • SAN = Styrene-acrylonitrile plastic
  • SB = Styrene-butadiene plastic
  • Si = Silicone plastics
  • SMS = Styrene/alpha-methylstyrene plastic
  • SP = Saturated polyester plastic
  • SRP = Styrene-rubber plastics
  • TEEE = Thermoplastic Elastomer,Ether-Ester
  • TEO = Thermoplastic Elastomer, Olefinic
  • TES = Thermoplastic Elastomer, Styrenic
  • TPEL = Thermoplastic elastomer
  • TPES = Thermoplastic polyester
  • TPUR = Thermoplastic polyurethane
  • TSUR = Thermoset polyurethane
  • UF = Urea-formaldehyde resin
  • UHMWPE = Ultra-high molecular weight PE
  • UP = Unsaturated polyester
  • VCE = Vinyl chloride-ethylene resin
  • VCEV = Vinyl chloride-ethylene-vinyl
  • VCMA = Vinyl chloride-methyl acrylate
  • VCMMA = Vinyl chloride-methylmethacrylate
  • VCOA = Vinyl chloride-octyl acrylate resin
  • VCVAC = Vinyl chloride-vinyl acetate resin
  • VCVDC = Vinyl chloride-vinylidene chloride 


Molding zone


Wednesday, 2 March 2011

Klasifikasi Molding Injection

Dalam Industri plastik, molding injeksi diklasifikasikan dalam tiga kategori umum, yaitu : Mold Prototipe (25 sampai 1.000 Shot), Mold Produksi (1.000 sampai 50.000 Shot) dan Mold Produksi Volume Tinggi (50.000 sampai 2.000.000 Shot). Berikut akan dijelaskan sedikit tentang kategori-katagori molding diatas.


Mold prototipe

Mold prototipe adalah katagori molding injeksi yang diproduksi sebagai awalan atau permulaan dalam proses penelitian terhadap sebuah produk baru untuk dikembangkan ketahap produksi.

Molding prototype ini diproduksi yang berguna untuk menganalisis karakteristik molding resin, shrinkage pada mold, gating (gate), serta check dimensi produk dan menganalisa kondisi proses produksinya (molding cycle).

Molding prototipe digunakan juga untuk mencoba kualitas produk yang akan diproduksi dan terkadang dapat juga digunakan untuk pengujian awal untuk mengetahui respon dari bangsa pasar.

Mold prototipe yang terbilang lebih murah harganya merupakan keuntungan dari Mold prototipe untuk mensimulasikan awalan sebuah produk. selain untuk mencoba kualitas produk plastik Molding prototipe ini juga dapat sebagai bahan analisa masalah-masalah yang ada pada molding tersebut sebelum dilakukannya pembuatan Mold Produksi ataupun Mold Produksi Volume Tinggi.

Mold prototipe terdiri dari bagian-bagian yang lebih sederhana dibandingkan mold produksi dan dapat digunakan berulang ulang untuk produk yang lain, dikarenakan mold ini hanya sebentar saja dalam penggunaannya. dimulai dari Moldbase, insert Cavity dan Core yang lebih rendah kelas materialnya serta struktur yang memudahkan bongkar pasang,dan sistem pendingin molding (cooling) serta sistem injeksi manual yang sederhana.

Namun saat ini Mold prototype ini sangat jarang diproduksi oleh perusahaan-perusahaan, selain dikarena waktunya yang terbilang lebih lama untuk proses pembuatan sebuah mold, juga biayanya masih banyak perusahaan yang mempertimbangkanya pemgunaan Mold prototype ini. Terlebih saat ini sudah banyak software yang memiliki fungsi yang lebih komplit untuk membantu proses analisa dalam perancangan struktur molding yang baik. Jadi cukup menggunakan software yang mumpuni untuk menganalisa struktur molding yang akan diproduksi.

Mold produksi

Mold produksi adalah katagori Molding injeksi yang diproduksi lebih baik dari Mold prototype, namun tetap sedikit membatasi pengeluaran biaya dalam proses pembuatan molding ini, walaupun begitu tetap molding produksi ini kualitasnya diatas dari Mold prototype.

Molding ini harus memungkinkan banyaknya perbaikan-perbaikan yang akan diaplikasikan ke molding dan molding ini juga melengkapi moldingnya dengan struktur yang lebih baik. Seperti sudah adanya ventilasi (Air Vent) yaitu berupa lubang kecil untuk memungkinkan adanya sirkulasi udara dari dalam molding yang terperangkap selama siklus molding (molding cycle).

Mold produksi juga harus memiliki system ejeksi yang sudah otomatis dan system pendinginan yang konsisten untuk mengatur suhu molding pada saat proses produksi yang fungsinya untuk memastikan ketepatan waktu siklus minimun, pengeluaran biaya yang rendah, dan terjaganya kualitas hasil produk.

Kategori Mold produksi ini digunakan untuk memproduksi produk yang mana diperkirakan dalam jangka waktu kedepan pasti nanti akan mengalami banyak perbaikan / modifikasi. Oleh sebab itu perusahan-perusahaan dalam sektor elektronik dan otomotif lebih cenderung memproduksi Mold produksi ini.

Mold Produksi Volume Tinggi
Untuk kategori molding injeksi ini harus memiliki kualitas molding yang sangat baik dari segala aspek dan memiliki jumlah cavity yang banyak. Dengan tingginya volume atau jumlah yang tinggi memiliki rancangan molding yang sangat baik untuk mencegah dampak yang terjadi saat proses produksi dimana akan mengakibatkan kerugian. Dan itu dimulai dari perencanan awalan yang baik tentunya, diawali dari struktur design molding, proses pembuatan yang akurat serta pemeliharaan molding yang dikontrol dengan baik menghindari kerusakan pada molding seperti terjadinya korosi atau berkarat, Dari segi waktu otomatis molding ini juga akan lebih lama dalam proses pembuatanya. Tak ayal molding ini juga lebih mahal biayanya.

Menurut klasifikasi Molding Injection diatas moding dibagi menjadi 3 katagori, dan tiap-tiap katagori memiliki fungsi yang berbeda. tergantung keinginan untuk membuat molding yang memiliki fungsi tersebut.

MoldingzonE


Pengaruh Desain Mold terhadap proses Injection Molding

 Desain mold merupakan aspek penting dalam proses injection molding, selain membuat struktur mold yang efektif design molding berpengaruh pada produk yang dihasilkan. Berikut beberapa hal yang perlu diperhatikan dalam pembuatan molding atau mendesign molding.

Sistem Runner
Sistem runner merupakan bagian penting dalam merancang sebuah design molding. design runner yang baik tidak hanya meliputi geometri yang benar, ukuran, serta posisi atau tata letak runner, tetapi perlu di perhatikan juga pada sistem eject(mengeluarkanya) dan pendinginannya (cooling system).

Runner yang seimbang harus menjadi acuan pada saat awal mendesign sebuah molding, karna dari situlah kita dapat menghitung waktu yang diperlukan untuk mengalirkan material kedalam core. Sebab dari hal ini kita bisa meminimalkan waktu pada saat produksi. Dengan bantuan Moldflow para designer molding dipermudah dalam medesign molding. untuk ukuran panjang dan lebarnya dan bentuk sebuah runner dapak kita sesuaikan dengan analisa terhadap produk yang akan kita buat.

Penempatan atau posisi pin ejektor juga harus diperhatikan,posisi ejektor pin harus berada di pertemuan runner (persimpangan) gunanya untuk memberikan kekuatan yang cukup untuk mengeluarkan runner.

Sistem Pendingin Mold
Sistem pendingin adalah salah satu factor yang paling penting, yang utamanya yaitu sebagai pendingin molding yang kan berakibat pada produk yang dihasilkan serta waktu yang panjang pada saat proses produksi.

Sistem pendingin pada core dan cavity harus cukup untuk mengatur suhu pada molding. Semua bagian dalam core dan cavity pada molding harus bisa didinginkan, terlebih molding tersebut memiliki jumlah cavity yang banyak ataupun memiliki ukuran yang besar, system pendingin pun harus di maksimalkan. Akibat dari kurang maksimalnya system pendinginan dapat mengakibatkan cacat pada produk.

Sebaiknya system pendingin memiliki control yang baik agar pengaturan pendinginan bisa di kendalikan atau di atur dengan maksimal. Misalnya saja pada saat terlalu tingginya suhu molding, dapat dimaksimalkan pendinginannya dengan mengatur intensitas air.

Penggunaan air pada system pendingin dapat menimbulkan korosi / karat, untuk mencegahnya sudah banyak cara. Salah satunya dengan penggunaan material Stainles Steel pada system pendingin.

Sistem Ejektor
Sistem ejector atau sistem mengeluarkan produk dari molding, baik berupa ejector pin, angular,ataupun hidrolik pada penempatanya harus selaras. Artinya penempatannya yang benar agar fungsi utamanya bekerja baik,baik posisi agar seimbang pada saat mengeluarkan produk.

Pada sistem ejektor sebaiknya diberikan sistem pelindung, agar pada saat molding tertutup kembali dapat mencegah tabrakan / menabrak Cavity. Selain sistem Spring yang baik pada Ejector sistem perlu juga ditambahkan komponen yang lain. Baik itu pada slider, angular atau ejector pin yang biasa bisa ditambahkan komponen tersebut.
Penempatan ejector harus memperhitungkan tebalnya produk, untuk itu perlu sistem ejeksi yang khusus. Agar sistem ejeksi itu tak merusak produk.

Mold ventilasi
Mold ventilasi (Mold Vent / Air Vent) adalah lubang yang dibuat sebagai sistem saluran untuk mengeluarkan udara yang terperangkap didalam molding. Beberapa molding yang tidak menggunakan Air vant ini akan menimbulkan masalah yang banyak. Maka air vent ini sangatlah penting untuk diaplikasikan kedalam design molding yang akan dibuat dan penempatanya juga perlu diperhatikan agar tidak menimbulkan masalah lain.

MoldingzonE